
Rigid & semi-rigid PU resins
Start here for housings, panels, clear covers and assembly prototypes. Compare ABS-like, PC-like, PP-like and specialist PU formulations by the behavior your prototype must demonstrate.
Explore PU / ABS-like / PC-like →
Le silicone constitue le moule. La pièce reproduite est normalement en résine polyuréthane (PU), formulée pour approcher certaines propriétés de plastiques techniques ou d’élastomères.
Start here for housings, panels, clear covers and assembly prototypes. Compare ABS-like, PC-like, PP-like and specialist PU formulations by the behavior your prototype must demonstrate.
Explore PU / ABS-like / PC-like →Start here for grips, flexible boots, cushioning and seal evaluation. Define hardness, deformation and recovery together with tear, compression and exposure requirements.
Explore rubber-like / elastomer →Le silicone constitue le moule. La pièce reproduite est normalement en résine polyuréthane (PU), formulée pour approcher certaines propriétés de plastiques techniques ou d’élastomères.
Ces familles de résines sont des pistes de discussion, pas une promesse de disponibilité de chaque formulation. Confirmer la fiche technique exacte et les échantillons avant commande.
| Matériau / nuance | Application typique | À confirmer avant devis |
|---|---|---|
| ABS-like → | Boîtiers, panneaux et prototypes structurels | Comparer résistance, rigidité, choc et vieillissement à la nuance cible exacte. |
| PC-like → | Prototypes transparents et d’évaluation aux chocs | Valider transparence, couleur, surface et vieillissement sur échantillon. |
| PMMA (Acrylic)-like → | Fenêtres, capots lumineux et modèles visuels de guides de lumière | Valider transparence, couleur, surface et vieillissement sur échantillon. |
| PP-like → | Clips, charnières et prototypes souples | Préciser échelle Shore, dureté visée et flexions répétées. |
| POM-like → | Évaluation d’engrenages et d’interfaces d’usure | Comparer résistance, rigidité, choc et vieillissement à la nuance cible exacte. |
| PA-like / filled PU → | Prototypes structurels chargés ; confirmer le système chargé | Comparer résistance, rigidité, choc et vieillissement à la nuance cible exacte. |
| Rubber-like (Elastomer) → | Prototypes de joints, poignées et amortisseurs à évaluer | Préciser échelle Shore, dureté visée et flexions répétées. |
| Heat-resistant PU → | Prototypes exposés à la chaleur après étude du grade | Confirmer fiche technique, température et durée d’exposition. |
| Flame-retardant PU → | Prototypes de boîtiers électroniques avec exigences feu documentées | Demander les documents UL 94 propres au grade et à l’épaisseur. |
| Transparent PU → | Maquettes visuelles et d’assemblage transparentes ou teintées | Valider transparence, couleur, surface et vieillissement sur échantillon. |
Indiquez température continue, pics, durée d’exposition et cycles de four ou de refusion. La HDT est un résultat d’essai, pas une température continue garantie.
Les résines de type ABS ou PC sont des systèmes PU, pas de l’ABS ou du PC injecté. Comparez les propriétés nécessaires ; aucun pourcentage universel d’équivalence ne s’applique.
Utilisez la valeur Shore A ou Shore D et la méthode d’essai de la résine choisie. La dureté ne démontre ni tenue thermique, ni durée de vie en fatigue, ni compatibilité chimique.
Une mention UL 94 V-0 doit correspondre à la résine exacte, à l’épaisseur de l’éprouvette et à l’essai ou à la reconnaissance documentés. Le nom de famille ne constitue pas un classement.
Un PU de type caoutchouc peut servir à évaluer des prototypes souples et des joints. L’impression 3D flexible et d’autres moulages existent aussi ; choisissez selon la fonction et la validation.
Choose the test first, then shortlist a resin. A cosmetic model, a loaded enclosure and a compressed seal need different evidence even when their CAD geometry is similar.
| Prototype requirement | Families to review | Evaluate on the finished part |
|---|---|---|
| Enclosures & assembly fit | ABS-like or rigid PU | Bosses, screw engagement, mating clearances, stiffness and impact at the intended use temperature. |
| Clear windows & visual covers | Transparent, PC-like or PMMA-like PU | Haze, tint, viewing thickness, visible-face polish and appearance after the intended exposure. A clear sample does not establish optical-grade performance. |
| Clips & repeated flex | PP-like or a compliant PU formulation | Deflection, recovery and cracking over the required assembly cycles. Review the clip geometry and test the actual mating part. |
| Grips, boots & cushioning | Rubber-like elastomer PU | Shore scale and hardness, tear around thin sections, grip texture, deformation and recovery under load. |
| Seals & fluid contact | Elastomer formulation selected for the medium | Compression, leakage, swelling and recovery after exposure to the actual fluid and temperature. Hardness alone cannot establish sealing suitability. |
| Heat or flame requirements | Documented specialist PU grade | Exact grade, specimen thickness and relevant test conditions. Agree on required reports before ordering. |
Identify show faces, target color and gloss level. Supply a physical reference or color standard where appearance matters. Agree whether color is cast into the resin or applied as paint, and review a sample under the intended lighting.
Mark the viewing area and specify what must be visible through it. Master quality, mold surface, part thickness and finishing influence clarity. Discuss bubbles, tint and acceptable visual defects before production.
Flag thin walls, deep pockets and fragile projections for mold review. Identify where a parting line or gate witness is acceptable. Silicone tooling can accommodate some undercuts, but demolding still needs to protect both the part and the mold.
Provide the insert specification, location and assembly loads. Identify threads, sealing faces and datum features on a drawing. Review whether a feature should be cast, drilled or finished afterward, including how it will be inspected.
Send CAD, quantity and a drawing with critical dimensions. Describe loading, temperature, fluids, outdoor exposure and whether the part is for appearance, assembly or functional testing.
Review the exact resin designation and data sheet alongside master preparation, mold layout, finish and any inserts. Confirm the proposed delivered condition and material availability in the quotation.
Check dimensions, color, surface and assembly. Run representative functional checks on the chosen formulation; compare results against agreed acceptance criteria before releasing the remaining quantity.
Record the approved resin, finish and sample reference. Discuss tooling condition and repeat quantity when reordering; mold life and dimensional consistency depend on geometry, resin and handling.
The mold is silicone. The parts described here are cast PU resin systems. If your finished component must be silicone, specify that material requirement so a suitable process can be reviewed separately.
Use it to evaluate the properties relevant to your prototype. ABS-like describes a performance target rather than identical chemistry. Compare the selected resin with the intended production grade and validate the functions you need.
Provide the target Shore scale and value, but also describe load, deformation, recovery, temperature and contact media. Two formulations with similar hardness can differ in tear resistance, compression behavior and aging.
Mark critical dimensions, datums and inspection conditions for review. Geometry, master accuracy, resin shrinkage and flexible-part support affect the result. Agree on feature-specific acceptance criteria rather than assuming one tolerance applies to every surface.
Request the exact resin designation and technical data sheet. Specify any material traceability, test report or compliance evidence needed for your application before quotation. A supplier family page or an unrelated printing-material data sheet is not evidence for the delivered casting resin.
Vérifiez les exigences de votre application avant de choisir une nuance et un procédé de fabrication.
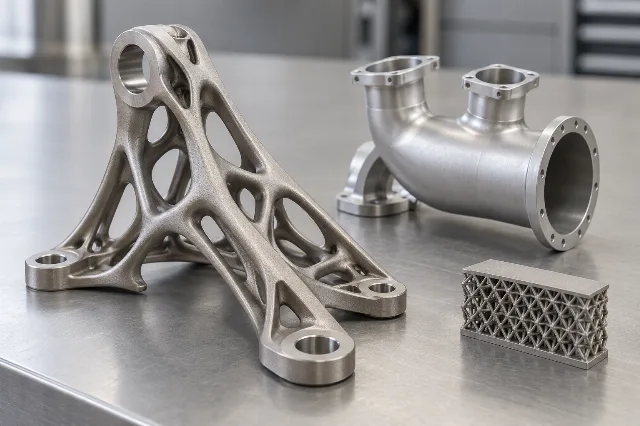
Résistance spécifique élevée pour les supports et interfaces ; examiner fatigue, orientation de fabrication, traitement thermique et traçabilité avant tout usage en vol.
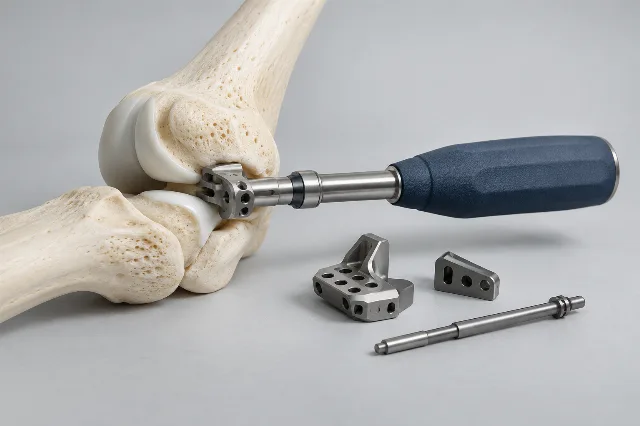
Pour pièces d’instruments et montages ; choisir la nuance selon la corrosion, les cycles de stérilisation et les exigences de passivation.
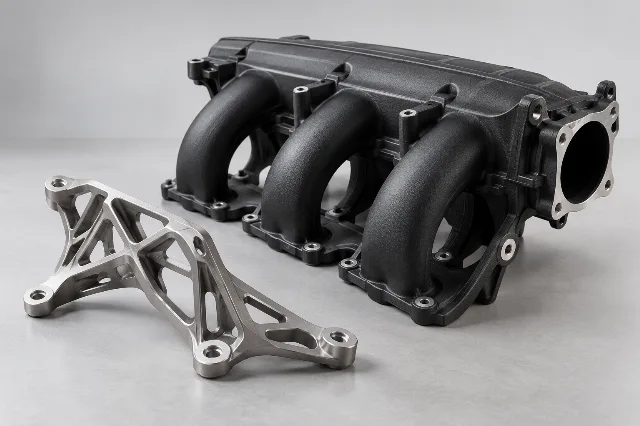
Pour boîtiers et supports de développement légers ; évaluer vibrations, dilatation thermique et durabilité des assemblages filetés.
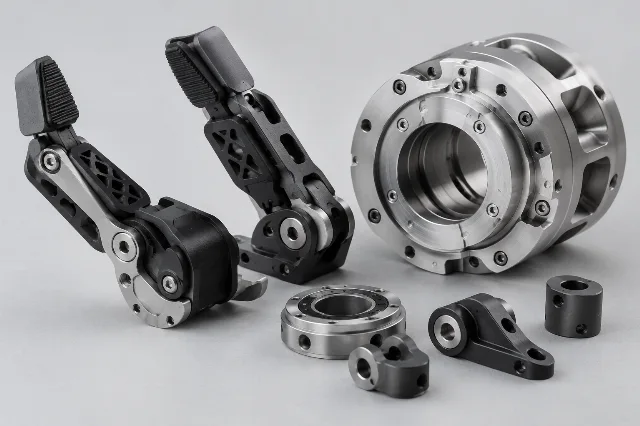
Pour préhenseurs et guides de câbles ; évaluer fluage, humidité et flexions répétées.
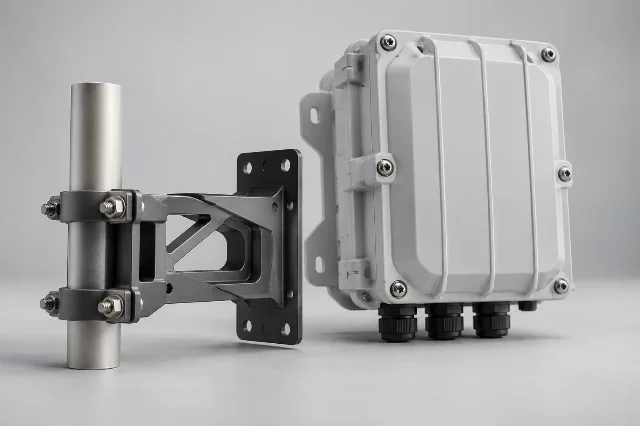
Pour interfaces thermiques et électriques ; examiner la protection contre l’oxydation et la résistance de contact.
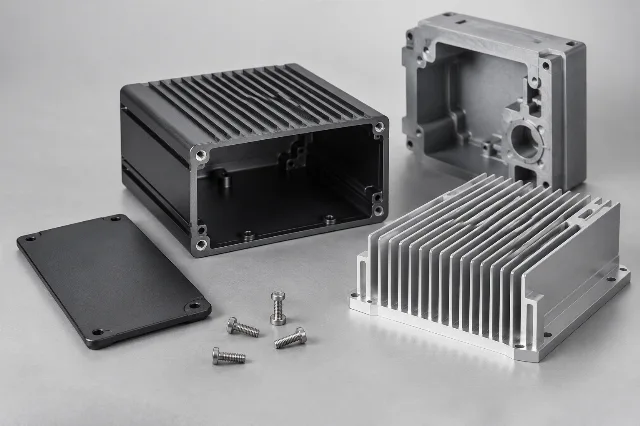
Pour prototypes de boîtiers ; l’ABS ordinaire ne démontre ni protection ESD ni classement de réaction au feu.
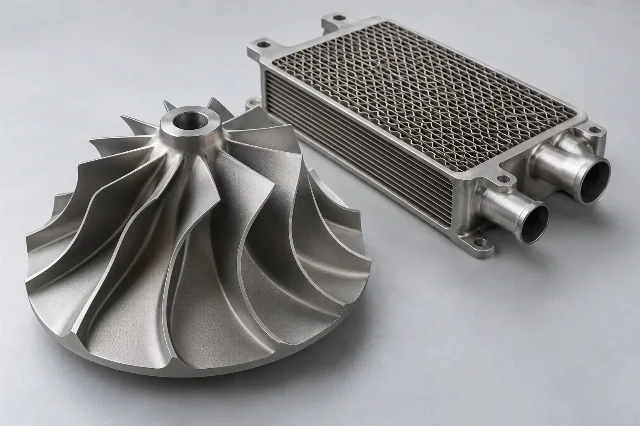
Pour pièces conductrices de courant et de chaleur ; préciser géométrie de contact, revêtement et critères d’élévation de température.
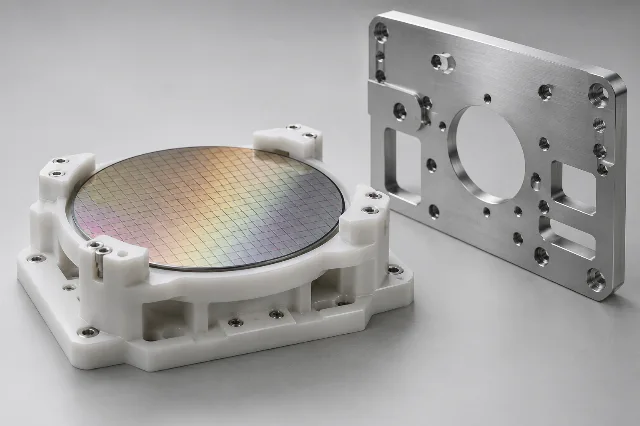
Pour éléments isolants de montages ; vérifier dégazage, compatibilité chimique et génération de particules pour le procédé.
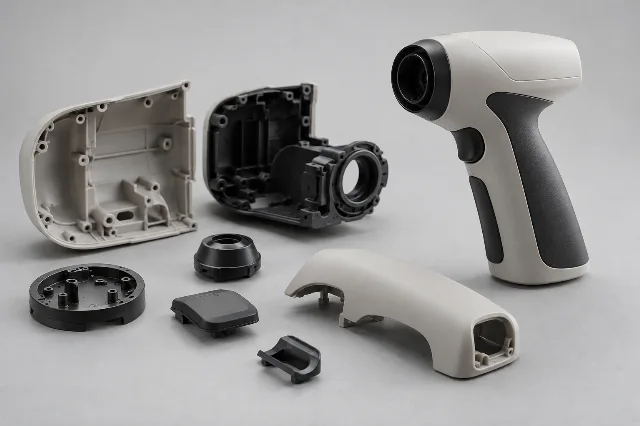
Pour prototypes visuels et boîtiers ; approuver texture, couleur et assemblage avant l’outillage.
Nous utilisons des cookies pour personnaliser votre expérience. En utilisant ce site, vous acceptez notre Politique de confidentialité
Accepter