
Quelle est la température maximale d’utilisation ?
Indiquez température continue, pics, durée d’exposition et cycles de four ou de refusion. La HDT est un résultat d’essai, pas une température continue garantie.

Le silicone constitue le moule. La pièce reproduite est normalement en résine polyuréthane (PU), formulée pour approcher certaines propriétés de plastiques techniques ou d’élastomères.
Le silicone constitue le moule. La pièce reproduite est normalement en résine polyuréthane (PU), formulée pour approcher certaines propriétés de plastiques techniques ou d’élastomères.
Ces familles de résines sont des pistes de discussion, pas une promesse de disponibilité de chaque formulation. Confirmer la fiche technique exacte et les échantillons avant commande.
| Matériau / nuance | Application typique | À confirmer avant devis |
|---|---|---|
| ABS-like → | Boîtiers, panneaux et prototypes structurels | Comparer résistance, rigidité, choc et vieillissement à la nuance cible exacte. |
| PC-like → | Prototypes transparents et d’évaluation aux chocs | Valider transparence, couleur, surface et vieillissement sur échantillon. |
| PMMA (Acrylic)-like → | Fenêtres, capots lumineux et modèles visuels de guides de lumière | Valider transparence, couleur, surface et vieillissement sur échantillon. |
| PP-like → | Clips, charnières et prototypes souples | Préciser échelle Shore, dureté visée et flexions répétées. |
| POM-like → | Évaluation d’engrenages et d’interfaces d’usure | Comparer résistance, rigidité, choc et vieillissement à la nuance cible exacte. |
| PA-like / filled PU → | Prototypes structurels chargés ; confirmer le système chargé | Comparer résistance, rigidité, choc et vieillissement à la nuance cible exacte. |
| Heat-resistant PU → | Prototypes exposés à la chaleur après étude du grade | Confirmer fiche technique, température et durée d’exposition. |
| Flame-retardant PU → | Prototypes de boîtiers électroniques avec exigences feu documentées | Demander les documents UL 94 propres au grade et à l’épaisseur. |
| Transparent PU → | Maquettes visuelles et d’assemblage transparentes ou teintées | Valider transparence, couleur, surface et vieillissement sur échantillon. |
Indiquez température continue, pics, durée d’exposition et cycles de four ou de refusion. La HDT est un résultat d’essai, pas une température continue garantie.
Les résines de type ABS ou PC sont des systèmes PU, pas de l’ABS ou du PC injecté. Comparez les propriétés nécessaires ; aucun pourcentage universel d’équivalence ne s’applique.
Utilisez la valeur Shore A ou Shore D et la méthode d’essai de la résine choisie. La dureté ne démontre ni tenue thermique, ni durée de vie en fatigue, ni compatibilité chimique.
Une mention UL 94 V-0 doit correspondre à la résine exacte, à l’épaisseur de l’éprouvette et à l’essai ou à la reconnaissance documentés. Le nom de famille ne constitue pas un classement.
Un PU de type caoutchouc peut servir à évaluer des prototypes souples et des joints. L’impression 3D flexible et d’autres moulages existent aussi ; choisissez selon la fonction et la validation.
Vérifiez les exigences de votre application avant de choisir une nuance et un procédé de fabrication.
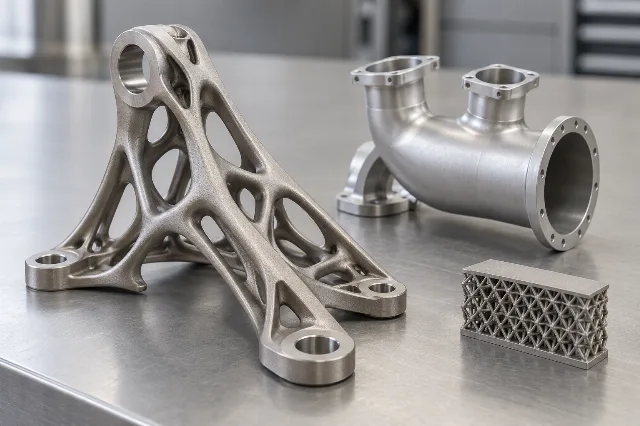
Résistance spécifique élevée pour les supports et interfaces ; examiner fatigue, orientation de fabrication, traitement thermique et traçabilité avant tout usage en vol.
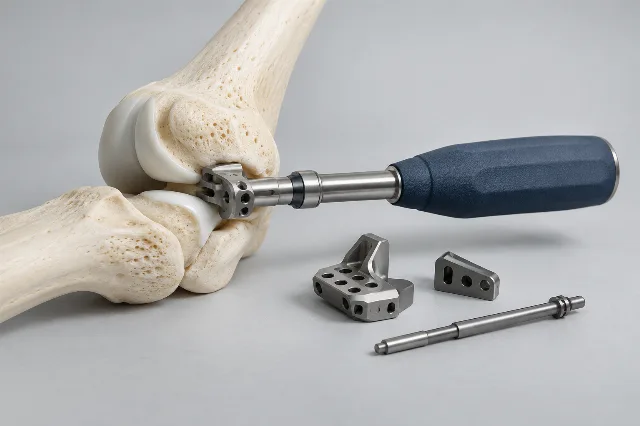
Pour pièces d’instruments et montages ; choisir la nuance selon la corrosion, les cycles de stérilisation et les exigences de passivation.
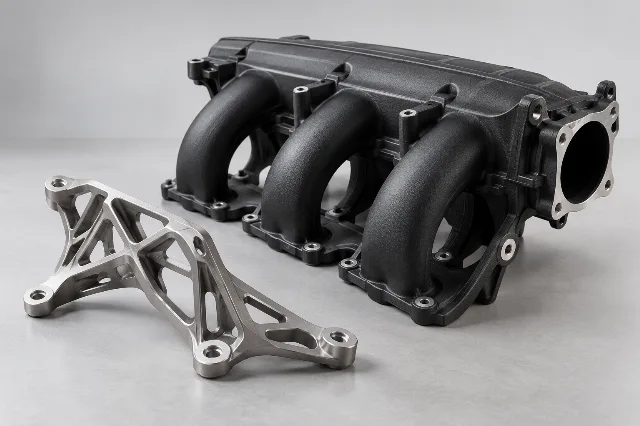
Pour boîtiers et supports de développement légers ; évaluer vibrations, dilatation thermique et durabilité des assemblages filetés.
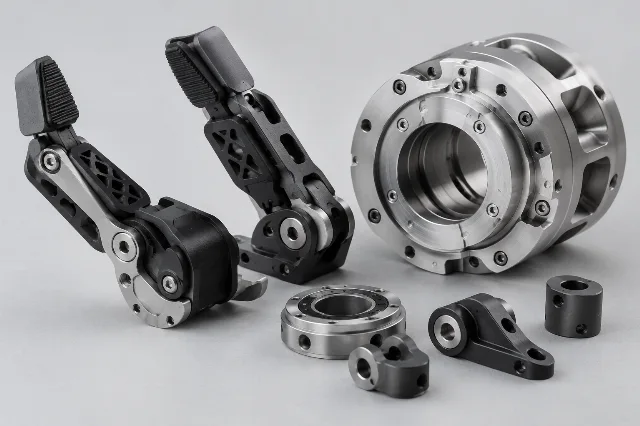
Pour préhenseurs et guides de câbles ; évaluer fluage, humidité et flexions répétées.
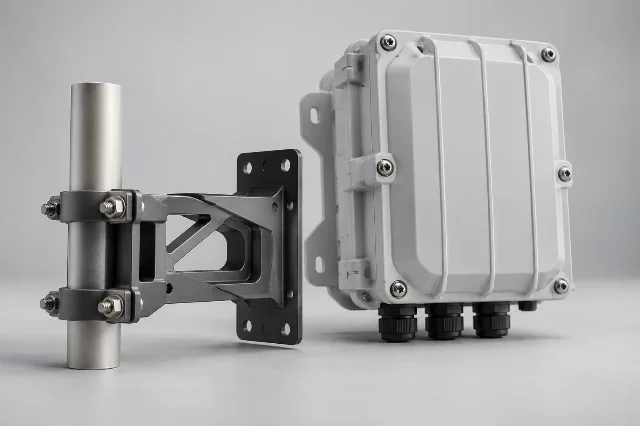
Pour interfaces thermiques et électriques ; examiner la protection contre l’oxydation et la résistance de contact.
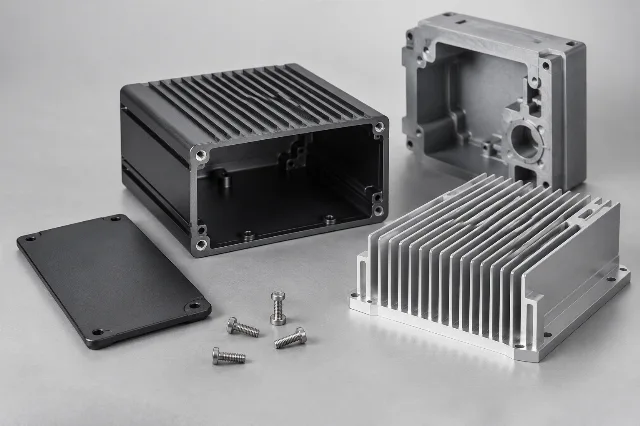
Pour prototypes de boîtiers ; l’ABS ordinaire ne démontre ni protection ESD ni classement de réaction au feu.
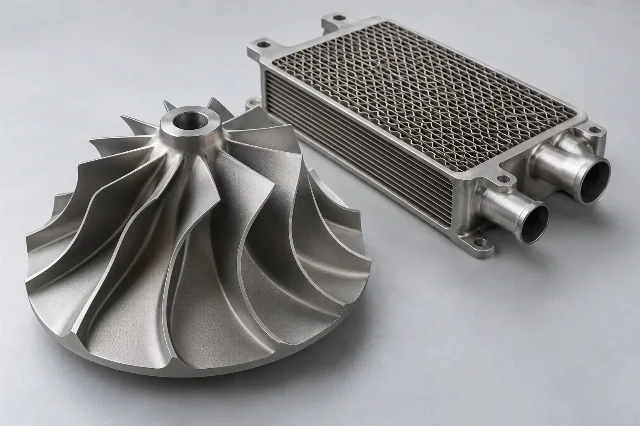
Pour pièces conductrices de courant et de chaleur ; préciser géométrie de contact, revêtement et critères d’élévation de température.
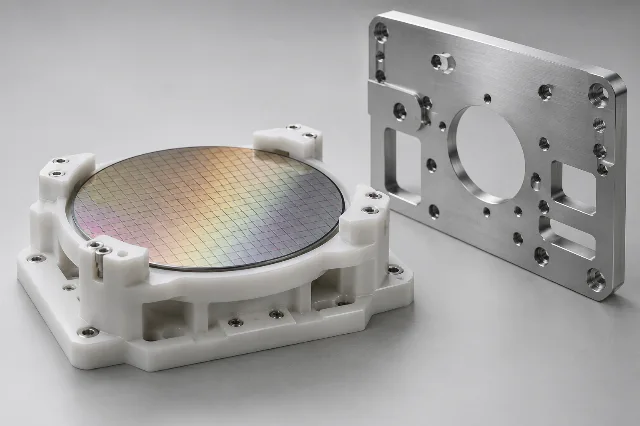
Pour éléments isolants de montages ; vérifier dégazage, compatibilité chimique et génération de particules pour le procédé.
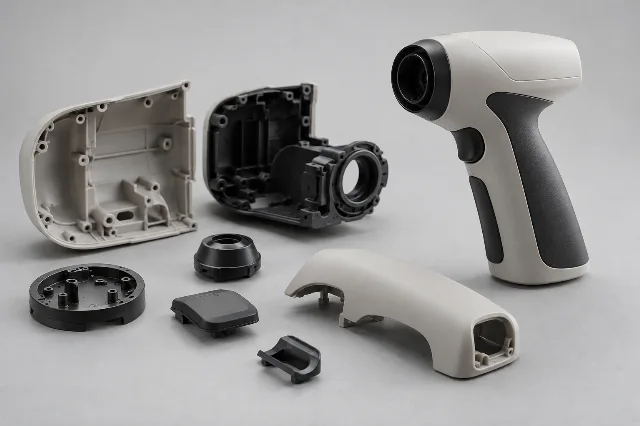
Pour prototypes visuels et boîtiers ; approuver texture, couleur et assemblage avant l’outillage.
Nous utilisons des cookies pour personnaliser votre expérience. En utilisant ce site, vous acceptez notre Politique de confidentialité
Accepter